2006
Fabricando desde
30,000 m²
Planta de producción
30+
Países atendidos
En stock
Máquinas chinas

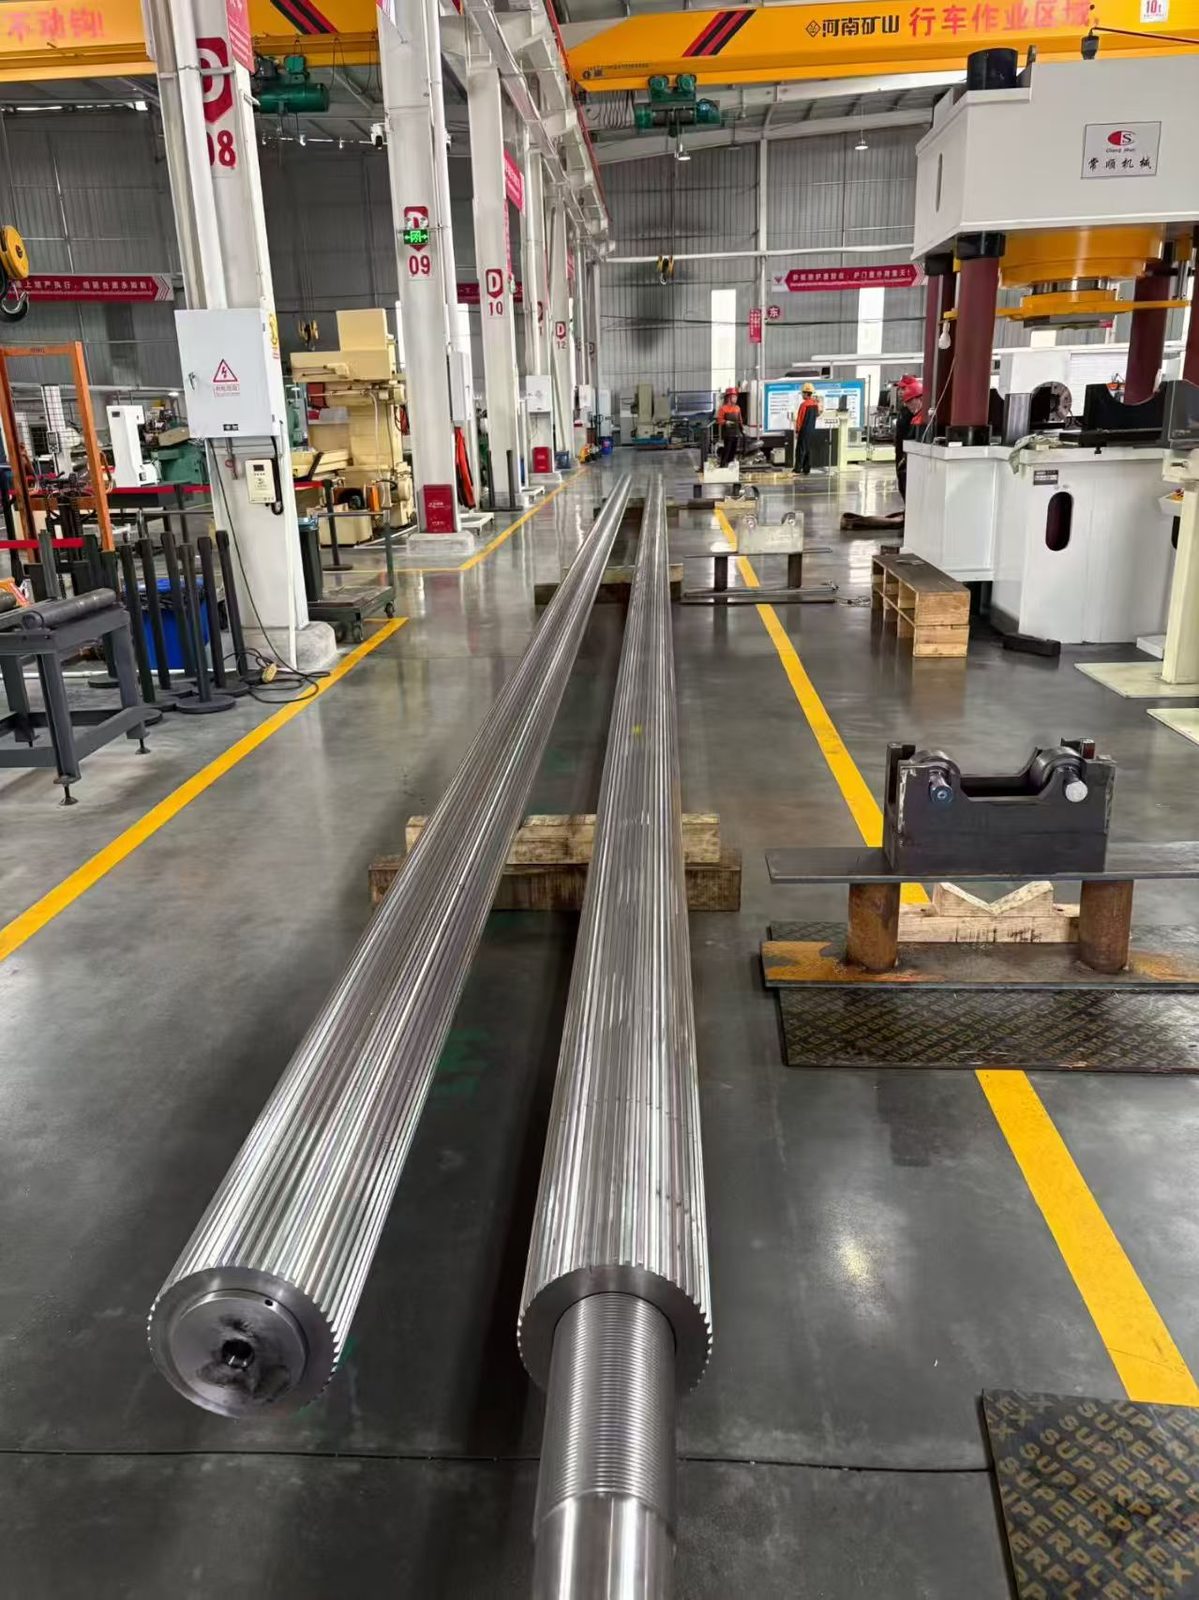
El eje soporta todos los newton-metro que produce el accionamiento, a traves de un estriado que debe mantenerse ajustado durante anos. Mecanizamos ejes de repuesto con la forma de estriado OEM y los ajustamos al juego de elementos, de modo que el conjunto vuelve al canon con la holgura correcta desde la primera puesta en marcha.
| Forma de estriado | Estriado envolvente DIN 5480, segun plano OEM |
|---|---|
| Material | 40CrNiMo, H13 o WR15E, segun su plano |
| Tratamiento | Nitruracion o temple por induccion del estriado |
| Rango de diametro | 7 – 480 mm, igual que elementos y canones |
| Longitud | Segun plano OEM, pieza unica o tramos acoplados |
| Concentricidad | Verificada en toda la longitud antes del envio |
| Acoplamiento | Limitador de par o pasador de cizalladura segun OEM |
| Plazo | En existencias (maquinas chinas) 30–45 dias (maquinas importadas) |
Las maquinas chinas estandar incluyen Giant, Jieya, Chuangbo, Chengmeng, Meizhilong, Jinwei, Useon y Kerke. El plazo de 30–45 dias para maquinas importadas se cuenta desde la disponibilidad de material y la confirmacion de planos.
Tres cargas llegan al mismo acero al mismo tiempo. El par del accionamiento, que se invierte cada vez que los husillos arrancan contra un canon lleno. La flexion, si el eje no esta perfectamente alineado con el taladro del canon o si los filetes no son autolimpiantes. Y el fretting, el pequeno movimiento oscilante entre el estriado del eje y el taladro del elemento que convierte poco a poco un ajuste apretado en uno flojo.
La mayoria de los ejes que fallan en servicio no se rompen por sobrecarga, sino por fatiga iniciada en una concentracion de tension que nadie reviso: normalmente la raiz del estriado o un cambio de seccion junto al acoplamiento.
Un estriado envolvente DIN 5480 se define por el numero de dientes, el modulo, el angulo de presion y la clase de ajuste. Con la designacion completa podemos tallar el eje sin ver el original. Si no la tiene, el eje viejo es mejor plano que la mayoria de los planos: medimos directamente el espesor de diente, el diametro exterior e interior y la forma de la envolvente.
No suponga que dos maquinas del mismo modelo comparten estriado. Los fabricantes cambiaron la forma entre generaciones de la misma serie, y un eje aparentemente identico puede diferir decimas en el flanco del diente.
Sustituir un juego completo de elementos sobre un eje con estriado desgastado es tirar los elementos: el juego nuevo hara fretting y se aflojara en meses. El orden de decision es:
Si. Envienos el eje viejo, o un croquis con la designacion del estriado, la longitud, los diametros de los munones y el acoplamiento. Medimos el estriado directamente y mecanizamos a la forma medida. En maquinas antiguas la muestra es mas fiable que el plano, porque la forma del estriado cambio entre generaciones del mismo modelo.
No siempre, pero conviene comprobarlo. Si el espesor de diente esta dentro de tolerancia, la concentricidad es buena y no hay fisuras en la raiz, el eje se puede reutilizar. Si el estriado esta desgastado, los elementos nuevos haran fretting y se aflojaran en meses: sustituya ambos juntos.
El eje es el nucleo estriado que transmite el par y gira en los rodamientos. La camisa, a veces llamada manguito, es una pieza de desgaste que se monta sobre el eje y se sustituye sola. Confundirlos es una causa habitual de pedir la pieza equivocada.
Los ejes para maquinas chinas estandar suelen estar en existencias. Para maquinas importadas cuente 30 a 45 dias desde la disponibilidad de material y la confirmacion de planos, mas transporte. El eje suele ser la pieza de mayor plazo del conjunto, asi que pidalo primero.
Envie la designacion del estriado, una foto del extremo del eje, o mandenos la pieza desgastada y la medimos.
Solicitar cotizacion